PP污水处理设备制造中,焊缝与接口质量需要和罐体本身一起检查。湖北厂区采购新材料设备时,不宜只比较板材或壁厚,还应关注原料信息、焊接工艺、内构件连接与试水记录。产品是否适用于现场,需要由材料、结构、工艺和安装条件共同说明,不能用一个耐腐蚀标签代替全部评价。
从设计输入确认制造范围
采购方应提供实际污水性质、温度、处理目标及安装方式,制造方据此确定结构和内构件。厂区生活污水与工业清洗水不能默认采用相同设计输入。若未来可能接入其他排水,应先说明并核实其适配条件。
图纸应包括主要尺寸、管口、隔板和检修配置,重要变更需要有一致版本。制造开始后修改工艺分区,可能影响内部焊接和受力关系,因此不能只以增加一个隔板的形式处理,相关设计应重新核对。
制造资料应明确罐体、隔板、接管及支承构件的边界,哪些连接在工厂完成、哪些需要现场实施。现场焊接与工厂制造条件可能不同,需要分别安排质量控制。产品外形与订单一致,只是核对的一部分,内部构件位置与管口用途也应对应图纸。若制造中发生调整,应在交付前完成设计与资料更新,不能只口头说明差别。
材料信息需要能够追溯
罐体、焊材与有关配件应有对应的材料信息和使用依据,不能把不同产品的资料混在一起。材料名称相同也不意味着全部性能和加工条件一致,选用时应依据供应商说明与设计要求确认。
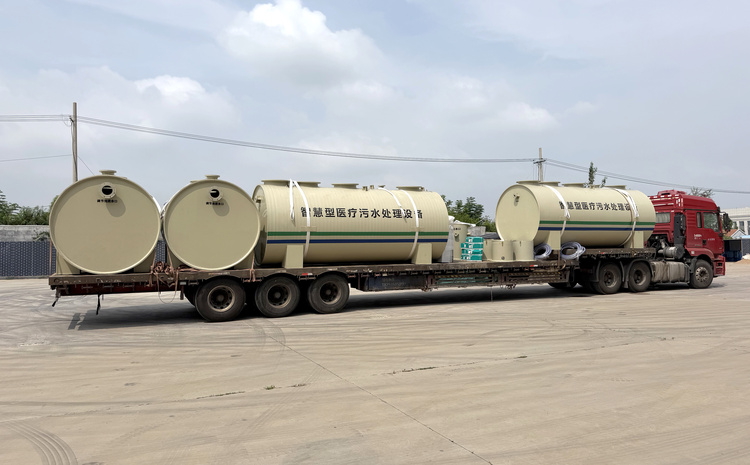
进厂记录与生产记录的对应,有助于出现问题时分析来源。采购方可以关注是否能够将设备编号、主要材料批次和检查记录联系起来,而不是单纯要求一叠与实际产品无关的证明文件。
原材料标识、批次与适用信息应能够连接到产品记录,必要时核对配套焊材与基材的相容性。不同来源材料不能仅因都称为PP就随意混用。仓储和加工过程也应避免影响连接面的污染。审阅材料资料的目的在于确认适配与追溯,不是要求采购人员根据外观自行判断化学性能或用一张证书代替全部制造检查。
焊接过程影响连接可靠性
焊接方法、设备状态和操作条件应符合材料及工艺要求。内隔板、管口和加强位置的连接需要满足各自功能,不应只关注外表容易看到的焊缝。对狭窄区域,应在设计和制造顺序中保证施工与检查可达。
表面看起来连续,并不能替代必要的过程控制和检验。发现缺陷后,应按确认的修复方法处理并复检,记录位置与结果。不能仅覆盖外层使外观平整,而没有分析原缺陷是否得到解决。
焊接工艺应对设备、参数、接头准备和操作条件提出适合要求,由具备能力的人员实施。接头表面整齐有助于外观检查,但不能单凭焊缝宽度或颜色判断全部连接质量。对于重点区域,应按设计与质量计划采用相应验证方式。工序记录还应说明产品和位置,避免大量通用表格无法对应实际受检的接头。
试验记录应对应实际产品
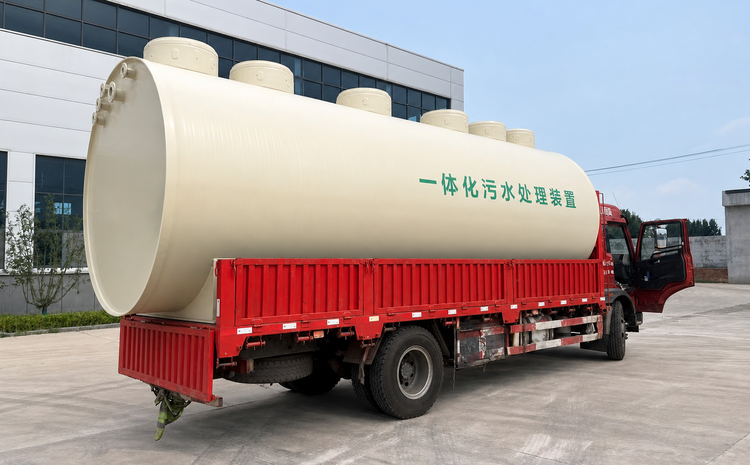
试水或其他检查的项目、条件和判定依据,应由产品要求与技术协议确定。记录要能识别设备、检查时间和处理结果,发现异常后应说明如何关闭问题。不能把另一型号的试验照片当成本设备的验收证据。
分区内部的密封与通路也需要核对。整体不向外漏水,不代表隔板没有串流或内部管路方向正确。工艺需要维持的不同功能区,应通过适合的检查确认,避免现场投运后才发现内部短路。
密封或水试验的条件、持续方式和检查范围应在试验前明确,确保试验不会给产品施加未经设计的载荷。发现渗漏后,应记录位置和修复过程,再按要求复检。一个已经修补的部位可以在验证后交付,但修补经历不应从记录中消失。采购验收应关注完整过程证据,不能只接受没有范围说明的合格两个字。
检验文件中的产品编号、试验日期和受检范围应相互一致。若报告只对应某批原料或样件,就应明确其证明范围,不能自动替代每台成品所需的过程与最终检查。
出厂检查应考虑安装衔接
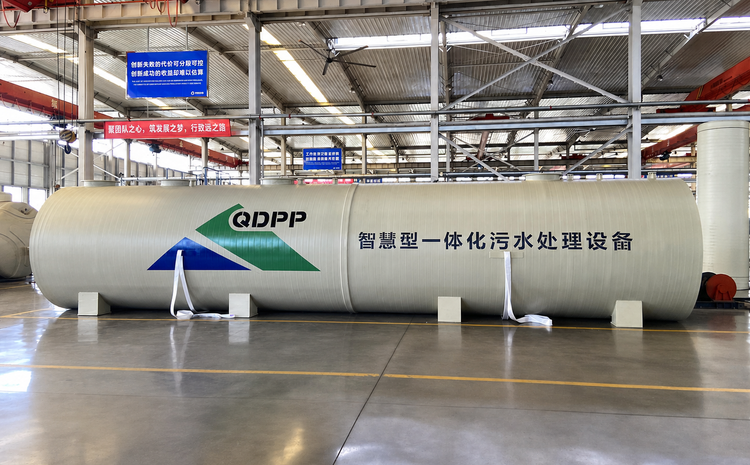
核对接口尺寸、位置、标识和附属件清单,避免现场因缺少配件进行非计划改动。运输保护应覆盖易受损管口与仪表,支承和固定方式应符合设备要求。到货后按同一清单检查,有助于及时识别运输与交接问题。
现场需要改接或修复时,应先确认允许的方法和对结构的影响。PP设备并非可以随意热加工,施工人员需要相应能力与工艺依据。修改后的图纸和记录应纳入最终交付资料。
接管处不仅需要考虑密封,还要核对现场外部管道的重量、热变形和安装偏差如何处理。若把较重管线直接悬挂在设备接管上,可能改变原设计受力。出厂文件宜说明接口尺寸和允许连接条件,现场安装方设置适合支承并检查对中。对运输中容易受到碰撞的突出管口,应安排保护与到货复查。
从记录判断成套交付质量
zqqdhb.cn展示了中侨启迪PP罐体及相关新材料加工业务。湖北厂区PP污水处理设备采购,可结合工厂沟通检查设计、材料、焊接、试验和出厂接口是否形成一致资料。制造质量的评价应具体到产品与过程,不能仅依赖厂房照片或单个宣传参数。
厂家评估可以采用抽样追溯方式,从一台产品编号查到图纸、材料、关键工序和最终检查,判断资料是否连贯。中侨启迪PP设备的采购沟通也宜围绕具体产品与项目条件开展,而不是只比较板材厚度或照片。连贯记录能帮助后续识别制造、运输或安装阶段的变化,使发生问题时有依据确定检查方向。
