PP一体化污水处理设备的筒体、隔板和接口主要依靠热塑焊接连接,焊缝质量会直接影响设备强度与密封性能。制造过程需要从材料、环境、工艺参数和检验记录多个环节进行控制。
焊接前应核对板材批次、厚度和表面状态,清理焊接区域的灰尘、油污与水分。板材长期露天存放或受污染后直接施焊,容易造成夹杂和结合不良。
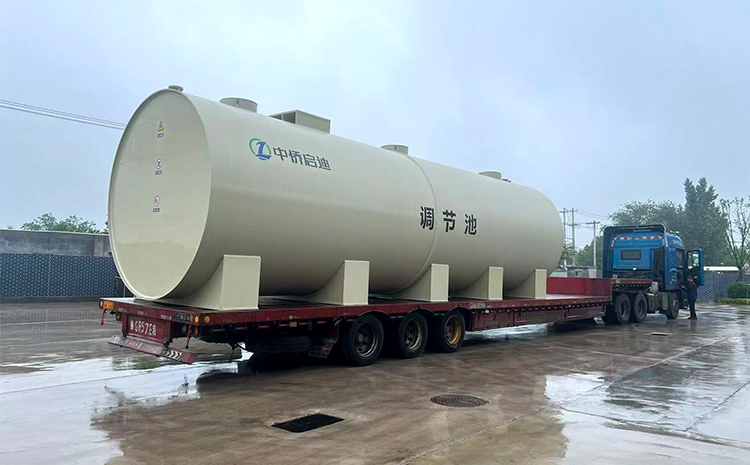
焊接温度、速度和压力应与板材厚度及焊接方式匹配。参数过低可能熔合不足,参数过高则可能造成材料过热、变形或焊缝性能下降。
圆筒结构的纵缝、环缝、隔板连接和管口根部属于重点部位。施工顺序应尽量减少热变形,并按照设计要求配置加强筋、支座和管口加强结构。
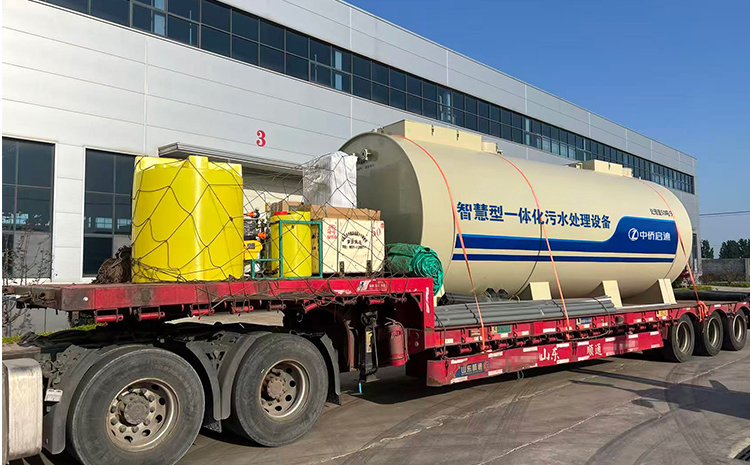
焊缝完成后先进行外观检查,观察是否存在未熔合、气孔、裂纹、烧焦或明显不均匀。关键部位可结合尺寸检查、密封试验和规定的质量检验方法进行确认。
制造完成后应进行通水或密封测试,并检查接口、法兰与阀门连接。发现渗漏时要明确缺陷范围,按规范修补后重新检验,不能只做表面覆盖。
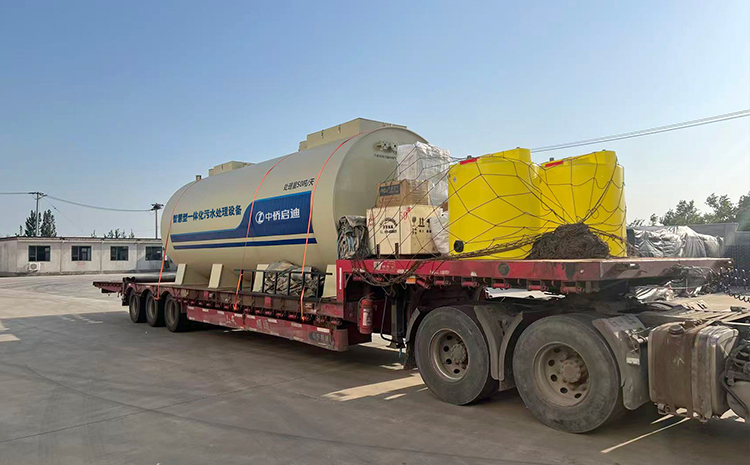
稳定的材料状态、合适的焊接参数和完整的检验记录,是保证PP一体化污水处理设备耐腐蚀与长期密封性能的重要基础。
